

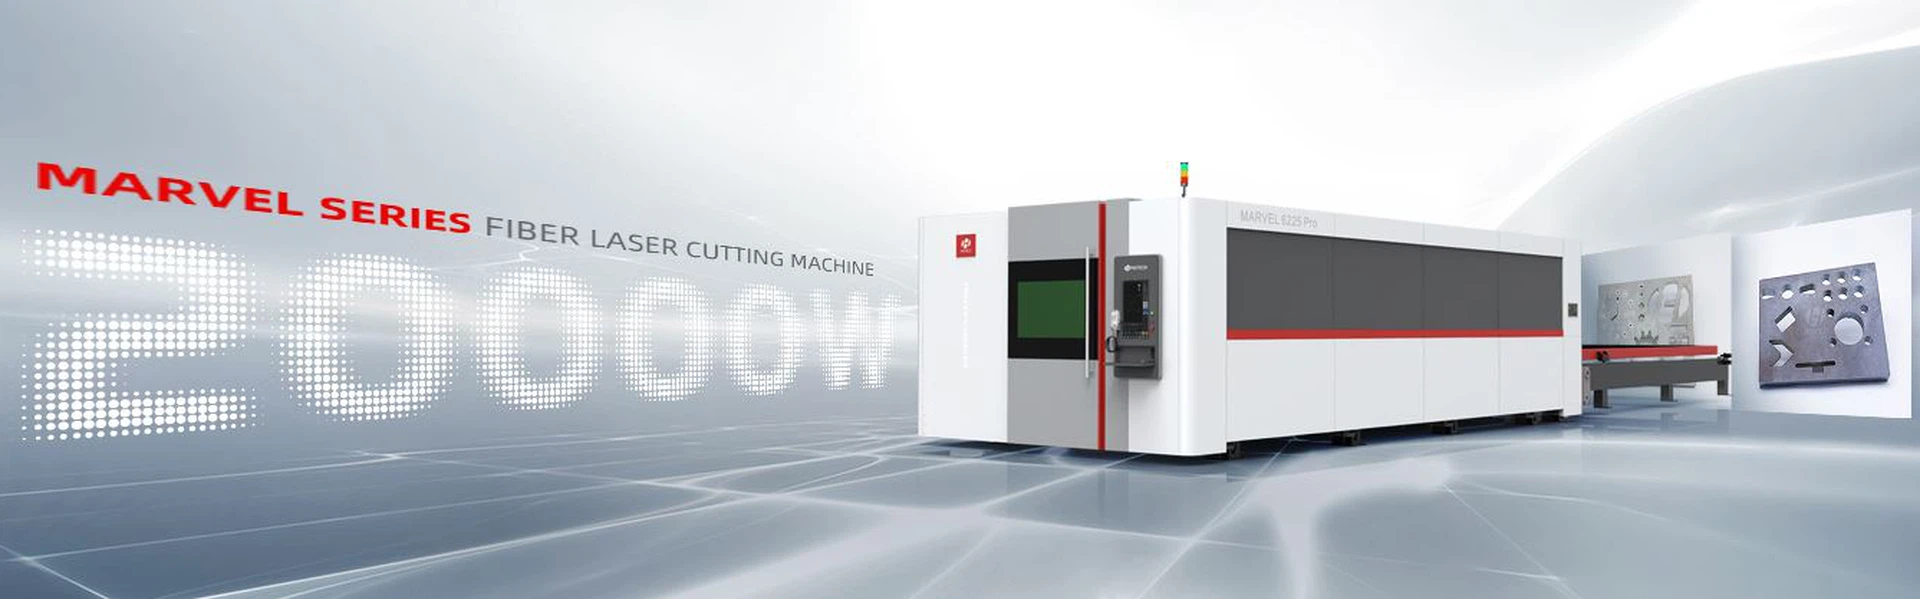
Du har sandsynligvis hørt brusen omFiberlaserskæremaskinerovertager metalfremstilling. Men er det bare hype-eller en rigtig spiludveksler? Efter at have interviewet 50+ workshop-ledere fra rumfart til elevatorfremstilling, er svaret klart: Denne teknik er ikke kun hurtigere-det er at omskrive reglerne for rentabilitet. Her er hvorfor:
1. Hastighed, der betaler for sig selv
Lad os skære til jagten: Tiden er penge. En fiberlaserskiver gennem 6 mm rustfrit stål ved 24 m/min -100 × hurtigere end plasmakutter og 3 × hurtigere end co₂ -lasere. Det betyder, at et job, der plejede at tage 8 timer, nu indpakkes på 15 minutter. En elevatorproducent rapporterede endda at afslutte daglige kvoter ved frokosttid efter opgradering.

2. nul affald, maksimal materiale besparelser
Traditionelt skæreaffald op til 20% af råmateriale fra brede kerfs. Fiberlasere? De forlader enHårtynd 0. 15-0. 4mm snit
, der klemmer hver tomme fra dit stål-, kobber- eller titanplader. For butikker, der behandles 10+ tons månedligt, er det $ 5, 000+ gemt på skrot alene.
3. Klip noget, enhver tykkelse (ja, selv det)
Bekymret for reflekterende metaller som messing eller aluminium? Moderne fiberlasere håndterer det ubesværet. Med autofokushoveder og justerbar effekt (500W-40KW indstillinger)
, de tackle:
Kulstofstål op til 30 mm
Rustfrit stål/kobber op til 25 mm
Luftfartslegeringer (titanium, inkonel)
... alle på en maskine. Ikke mere outsourcing af ulige job.

4. Opretholdelse? Hvilken vedligeholdelse?
Gamle co₂ -lasere havde brug for ugentlige spejlindretninger og gaspåfyldning. Fiberlasere? De er bygget som tanke:
Laserkilder varer 100, 000+ timer(Det er 11+ år med 24/7 brug)
Ingen linser eller gasser til udskiftning-Skift bare en beskyttende linse på $ 5 hver 500 time
LuftkølingsmulighederFjern køleromkostningerne
En Hong Kong -elevatorplante kørte deresMesser Fiberblade 4020 i 9 årMed kun grundlæggende service-stadig skæring 8 mm kulstofstål dagligt.
5. The Hidden ROI Booster: Automation
Par din fiberlaser med en auto-loader, og den kører uden opsyn. Én bildele leverandør reducerer arbejdsomkostningerne med 60%, mens den øgede natlige output med 300%
. Med± 0. 02mm gentagen nøjagtighed, Kvalitet forbliver fejlfri-selv på 1, 000- stykke batches.

6.Hvordan påvirker bølgelængdeforskellen mellem CO₂ og fiberlasere materialeabsorption og skæreeffektivitet?
A: The wavelength of a laser directly determines how materials absorb photon energy. CO₂ lasers operate at 10.6 μm, ideal for non-metals (wood, acrylic, textiles) because organic compounds efficiently absorb longer wavelengths through vibrational excitation. In contrast, fiber lasers use a 1.06 μm wavelength, which metals absorb readily via inverse Bremsstrahlung absorption-where photons interact with free electrons in conductive materials. This explains why fiber lasers achieve >30% higher photoelectric efficiency on stainless steel than CO₂ lasers. For metals like copper or aluminum, which reflect >90% af CO₂ -laserenergien, fiberlasere reducerer refleksionstab med ~ 70% på grund af kortere bølgelængder, der trænger ind i metalgitteret hurtigere.
Teknisk tip: Match altid laserbølgelængde til materialetype-fiberlasere til metaller, co₂ for organisk-for at minimere energiaffald og kerfbredde (typisk 0. 1-0. 4 mm fiber lasere).
7.Hvorfor påvirker omdrejningspunktsposition (± z-akse) kritisk skåret kvalitet i tyk metal laserskæring?
A:TheFokuspunktKontrollerer laserkraftdensitet (w/cm²). For tykke metaller (f.eks. 20 mm stål), indstilling af fokusUnder den materielle overflade(Negativ z-offset) skaber enKonisk kerfDet udvides mod toppen, hvilket gør det muligt for assistentgasser (O₂/N₂) at evakuere smeltet slagge effektivt. Hvis fokus er for højt (+z), falder effekttætheden, hvilket forårsager ufuldstændig smeltning ogDross -vedhæftning. Tests på 15 mm rustfrit stål viser a-4 mm fokal offsetReducerer Dross med 85% sammenlignet med fokus på overfladeniveau. Dette forekommer, fordi dybere fokusering opretholder en fordampningskapillær over smeltepuljen, hvilket sikrer konsekvent energioverførsel.
Teknisk tip: For >10 mm metaller, brugDynamiske fokushovederAt automatisk justere z-offset under skæring, kompensere for materiel warpage


